摘 要:针对亚麻干纺27.78tex(36Nm)纱线刚性大、弹性差、毛羽多及染色后强力下降的特性,为解决其浆纱过程中浸透与被覆失衡、织造断头率偏高、布面疵点较多等问题,提升纱线织造适应性,以适配高档女装面料等应用场景,基于亚麻纤维束结构与浆纱动力学原理,结合生产实践,从纱线预处理、浆料配方优化、关键工艺参数调控及质量故障防控等方面开展系统研究。通过正交试验优化浆料配比、上浆温度、压浆力及烘燥参数,采用“被覆为主、浸透为辅”的浆纱策略,配合智能化过程监测,最终实现亚麻27.78tex浆纱后断裂强度提升22%、毛羽贴服率≥90%、织造千纬断头率≤9.5根的质量目标,同时使浆纱合格率由92.0%提升至98.3%,为亚麻中细号纱线高效优质浆纱提供工程实践依据。
关键词:亚麻;浆纱工艺;浆料配方;参数优化;织造适应性;质量控制
作为天然束纤维,亚麻纤维具有独特的纺锤形结构与果胶质斜边孔,具备优良的透气性、吸湿性及降温性能。27.78tex亚麻纱线作为典型中细号纱线,其条干均匀,麻粒、麻皮杂质含量低,多用于段染、色织高端女装面料的开发。其布面立体感强、手感滑爽,深受欧美市场青睐。但该规格亚麻纱存在先天短板:亚麻纤维束抱合力差,经煮漂、染色等前处理后纱线强力损失明显;纱线刚性大,弹性恢复能力差,毛羽易脱落且难以贴服;加之细号纱线经纬密度配置较高,导致织造过程中开口不清,打纬阻力大,断头率居高不下,严重制约了生产效率与产品品质。
当前行业对亚麻浆纱的研究多集中于粗号纱线与常规工艺适配,针对27.78tex等中细号染色亚麻纱浆纱工艺的研究相对薄弱,尤其缺乏浆料配方与染色后纱线特性的适配性研究。本文应用GA125型高速分批整经机和智能浆纱机,深入剖析27.78tex亚麻纱线浆纱机理,通过多因素优化试验确定最优工艺方案,建立全流程质量控制体系,解决浆纱与织造衔接的技术瓶颈,为同类产品工艺改进提供技术支撑。
1 127.78tex亚麻干纺纱线浆纱机理及核心影响因素
1.1 浆纱作用机理
27.78tex亚麻干纺纱线浆纱的核心目标是通过浆料在纱线表面形成坚韧、柔韧的浆膜,实现毛羽贴服和纤维束固结,同时适度提升纱线强力与耐磨性,降低织造过程中的摩擦损伤。其作用机理表现为两方面:一是物理被覆,浆料分子在纱线表面形成连续浆膜,包裹松散毛羽与纤维束,减少织造过程中毛羽纠缠与纤维脱落;二是化学黏结,浆料渗透至纤维束间隙,借助氢键与范德华力固结纤维束,弥补前处理过程中纤维间结合力的损失。由于亚麻纤维含有的蜡质、果胶等杂质会阻碍浆料吸附,且染色后纱线内部结构存在差异,浆纱过程中需平衡浆料浸透深度与浆膜完整性,避免过度浸透导致纱线发硬或浸透不足引发浆膜脱落。
1.2 核心影响因素分析
结合生产实践,影响27.78tex亚麻干纺纱线浆纱质量的核心因素可归纳为4类:一是纱线预处理状态,煮漂、染色后的毛效、pH值及强力残留直接决定浆料吸附与渗透效果,毛效低于8cm/30min易导致染色不良与浆纱不匀,pH值偏离7~8范围会影响浆料稳定性;二是浆料特性,浆料的黏度、成膜性、柔韧性及与亚麻纤维的相容性是保障浆纱质量的基础,亚麻纱线对浆料柔韧性要求较高,需避免使用刚性过大的浆料;三是工艺参数,上浆温度、压浆力、浆槽液位、烘燥温度及车速的匹配性,直接决定浆料浸透与被覆比例、浆膜形成质量及纱线回潮率;四是设备与环境条件,压浆辊硬度一致性、烘筒温度稳定性及车间温湿度波动,会造成浆纱不匀、回潮偏差及断头率波动等质量问题。
2 27.78tex亚麻纱线浆纱工艺优化
2.1 纱线预处理工艺
27.78tex亚麻干纺纱线(尤其段染纱)在浆纱前需经过严格预处理,去除表面蜡质、麻皮及染色残留杂质,调节纱线毛效与pH值,为浆纱创造条件。煮漂工序采用“温和碱煮、适度漂白”工艺,控制烧碱质量浓度为8~10g/L,避免碱浓度过高造成纤维强力损伤,同时加入1.5g/L精炼剂提升除杂效果。煮漂后纱线毛效控制在8~10cm/30min,pH值稳定在7~8。对于段染纱线,汽蒸固色后需进行充分水洗,去除表面浮色与残留助剂,烘干温度控制在85~90℃,避免高温损伤纤维;水洗后纱线回潮率维持在10%~12%,回潮率过高会稀释浆液造成上浆不足,回潮率偏低则纱线易脆断,需进行严格管控。
预处理后需对纱线强力进行抽检,对于断裂强度低于6.5cN/tex的纱线,需在浆纱前进行预上蜡处理。采用浆纱油与水1.0∶2.5的比例稀释,均匀喷洒于纱线表面,既能降低摩擦因数,又能起到保湿作用,减少浆纱过程中的断头。此外,络筒工序采用1332M型络筒机,打结结头控制在最小尺寸,防止结头处产生局部浆斑,以及织造开口不清。
2.2 浆料配方
结合27.78tex亚麻干纺纱线“被覆为主、浸透为辅”的浆纱需求,选用成膜性强、柔韧性好的复合浆料体系,兼顾浆膜强度与纱线柔韧性,以CL-100变性淀粉为主浆料,搭配丙烯酸浆料及有机硅柔软剂。通过正交试验设计,以主浆料用量(A)、丙烯酸浆料(B)、柔软剂用量(C)、复合206用量(D)为影响因素,各选取3个水平,以浆纱后断裂强度提升率、毛羽贴服率及织造断头率为评价指标,确定最优浆料配方。以600L浆液为基准,试验因素水平见表1。
表1 正交试验因素水平表(以600L浆液为基准)
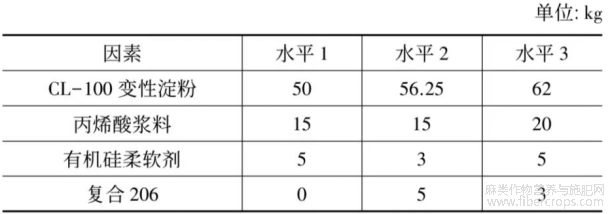
优化结果为A2B2C2D2:断裂强度提升率22%,毛羽贴伏率91.5%,织造千纬断头率3.2根,浆膜脱落率1.2%。
试验结果表明,最优浆料配方如下:CL-100变性淀粉为56.25kg、丙烯酸浆料为15kg、有机硅柔软剂为3kg、复合206为5kg,调配浆液总体积800L。调浆过程中需加入0.3%六偏磷酸钠,以防止钙离子影响浆液稳定性;浆料煮制温度控制在95~98℃,保温25~30min确保充分糊化;降温至85℃后再加入柔软剂,避免高温导致柔软剂失效。该配方形成的浆膜柔韧且附着力强,既能有效贴服毛羽、固结纤维束,又能保证纱线具有一定的柔韧性,适配27.78tex亚麻纱线织造需求。
2.3 关键浆纱工艺参数
基于最优浆料配方,进一步优化浆纱过程关键参数,重点控制上浆温度、压浆力、车速及烘燥条件,确保浆纱质量稳定。上浆温度设定为85~90℃,此温度下浆液黏度稳定在8~10mPa·s,既能保证浆料对纱线的适度浸透,又能避免温度过高导致浆料分解,温度过低造成浸透不足。压浆力采用分级调控策略,预压浆力设定为0.15~0.20MPa,主压浆力设定为0.30~0.35MPa,确保浆膜均匀致密,同时控制压出回潮率在45%~50%。
浆纱车速与烘燥条件协同调节,推荐车速控制在40~45m/min,烘房采用分段控温模式,预烘温度70~80℃,主烘温度85~90℃,尾烘温度70~75℃,避免高温快速烘燥导致浆膜开裂或回潮不均。出烘房时纱线回潮率控制在9%~10%,既能保证浆膜固化效果,又能防止纱线过度干燥而产生脆断。对于段染亚麻纱线,浆纱过程中需避免浆液渗化影响色光,可在浆槽中加入少量抗渗化助剂,同时控制浆液面稳定,波动范围控制在±5mm以内。
整经与浆纱衔接过程中,采用GA125型高速分批整经机,机速控制在250r/min,机速过高易导致断头率上升及经轴成形不良。整经时同步上蜡,浆纱油与水按1.0∶2.5比例稀释后均匀施加,进一步降低纱线摩擦因数,提升织造开口清晰度。
3 全流程质量控制与故障防控
3.1 过程质量监测
试验建立“预处理-浆纱-整经”全流程质量监测体系,预处理阶段每批次抽检纱线毛效、pH值及断裂强度。毛效低于8cm/30min或pH值偏离7~8范围时,需重新进行水洗或调整处理工艺;浆纱工序采用在线黏度监测仪与回潮率检测仪,实时监测浆液黏度与纱线回潮率,黏度波动超过±1mPa·s时立即调整温度或补加浆料,回潮率偏离设定范围时调节烘燥温度与车速。
每小时抽样检测浆纱后纱线的断裂强度、毛羽贴服率及浆膜附着力,采用胶带剥离法检测浆膜脱落率,确保各项指标符合标准。同时利用机器视觉检测技术采集布面疵点信息,及时识别浆斑、毛羽外露等问题,追溯并调整工艺参数。
3.2 常见故障防控措施
针对27.78tex亚麻干纺浆纱及织造过程中常见故障,采取针对性防控措施:一是浆斑故障,避免中途停车时间过长,停车时长超过15min应下调压浆辊压力并低速走纱,防止浆液干结形成浆皮,附着在纱线上;定期清理浆槽底部沉淀物与湿分绞棒粘浆,调浆时确保浆料充分溶解,避免颗粒状悬浮物残留。二是断头故障,除优化工艺参数外,控制车间相对湿度在70%~75%,避免相对湿度过低而导致纱线脆断,相对湿度过高引发浆料粘连;定期检查导纱辊、压浆辊平行度与表面光洁度,及时修磨损伤部件。三是毛羽贴伏不良,适当提高主压浆力或增加浆料固体含固量,检查浆液温度是否达标,确保浆料充分被覆;若因纤维松散导致毛羽过多,可在预处理阶段增加预上蜡量。四是色光渗化(段染纱),严格控制浆液pH值与温度,避免使用强碱性助剂,必要时选用专用抗渗化浆料;同时降低压浆力上限,减少浆液渗透深度。
4 织造适应性验证与效益分析
4.1 织造适应性验证
采用意大利天马11型剑杆织机进行织造验证,上机张力适度加大,以保证梭口清晰,后梁高度设定为+3.5,开口动程增大至30mm,弥补高后梁导致的上层经纱张力松弛问题,减少跳花疵点。段染纬纱采用多选纬指供纬(2~3个),使段染部分均匀分散,避免布面出现紊乱云影状效果。验证结果显示,采用优化浆纱工艺后,27.78tex亚麻纱线织造千纬断头率从优化前的15.6根降至9.5根,布面疵点率从7.8%降至2.1%,开口清晰度显著提升,织造效率从75%提升至88%。
4.2 经济效益分析
优化工艺实施后,27.78tex亚麻干纺纱线浆纱合格率从92.0%提升至98.3%。因浆纱不良导致的返工损耗减少,损耗率降低6.2%。织造效率提升了13个百分点,万锭规模车间挡车工看台数量从8台提升至12台,用工成本显著下降。同时,布面品质提升使产品附加值提高8%~10%,高端女装面料订单履约率从85%提升至98%。综合计算,优化工艺后每吨27.78tex亚麻纱线生产成本降低约1200元,经济效益与社会效益显著。
5 结语
本文通过对27.78tex亚麻干纺纱线浆纱工艺进行系统优化与实践验证,得出以下结论:一是预处理工艺是保障浆纱质量的基础,控制纱线毛效8~10cm/30min、pH值7~8,配合预上蜡处理,可有效提升浆料吸附性与纱线柔韧性;二是确定最优浆料配方,以56.25kgCL-100变性淀粉为主料,搭配15kg丙烯酸浆料、3kg有机硅柔软剂及5kg复合206(800L体积),调浆时加入0.3%六偏磷酸钠,可实现浆纱后断裂强度提升22%、毛羽贴伏率≥90%;三是最优浆纱参数为上浆温度85~90℃、主压浆力0.30~0.35MPa、车速40~45m/min、出烘回潮率9%~10%,配合分段烘燥与分级压浆,可显著降低织造断头率;四是建立全流程质量控制体系,针对性防控浆斑、断头、毛羽外露等故障,可使织造效率提升13个百分点,浆纱合格率达98.3%。
未来27.78tex亚麻干纺纱线浆纱工艺的发展方向将聚焦于以下方面:绿色浆料研发与应用,探索无PVA浆料、生物降解浆料替代传统变性淀粉,降低环境污染,同时保持浆纱性能;智能化精准浆纱,基于数字孪生技术构建浆纱工艺模型,结合纱线特性动态调整浆料配方与工艺参数,实现个性化浆纱;功能化浆纱开发,通过添加抗菌、抗皱助剂,赋予纱线功能性,拓展其在高端家纺、医用面料等领域的应用。随着技术迭代,亚麻中细号纱线浆纱工艺将在绿色化、智能化、功能化方向实现更大突破,进一步提升亚麻织物的市场竞争力。
参考文献
[1]王健.亚麻段染色织布开发与生产[J].中国纤检,2018(20):112-114.
[2]中国棉纺织行业协会.浆纱各类疵点原因分析及防控措施[J].棉纺织技术,2025,43(2):56-60.
[3]张莉.亚麻中细号纱浆纱浆料配方优化实践[J].纺织导报,2024(8):78-81.
[4]李伟.亚麻纱线浆纱工艺与织造适应性研究[J].上海纺织科技,2024,52(6):34-37.
[5]纺织工业标准汇编.亚麻纱浆纱工艺设计规范[S].2023.
[6]刘敏.绿色浆料在亚麻浆纱中的应用研究[J].印染助剂,2025,42(3):45-48.
文章摘自:向永,李季媛,高春燕,陈红霞,乔月,郭永进.亚麻干纺27.78tex纱线浆纱工艺优化及织造适应性探讨[J/OL].上海纺织科技,https://doi.org/10.16549/j.cnki.issn.1001-2044.2026.08.011
